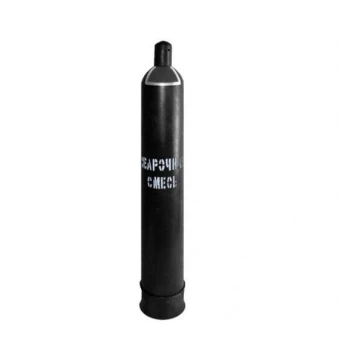
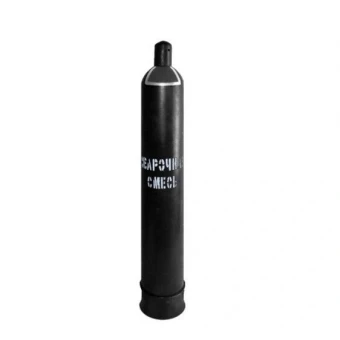
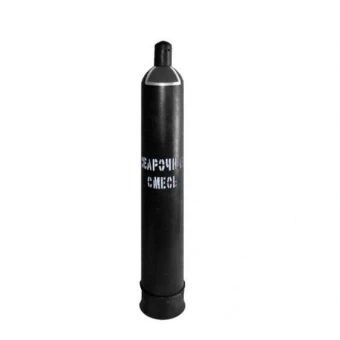
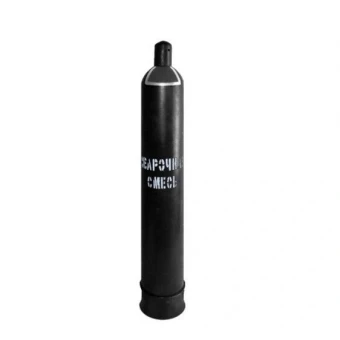
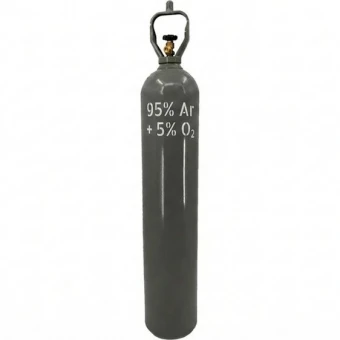
Сварочная смесь — это защитный газ для полуавтоматической сварки MIG/MAG, в котором аргон дополнен углекислым газом или кислородом. Самые частые составы: 82% Ar + 18% CO₂ и 80% Ar + 20% CO₂ для конструкционных сталей, 98% Ar + 2% CO₂ для нержавейки и 95% Ar + 5% O₂ для струйного переноса. Давление в баллоне — 150 атм у сорокалитрового и 200 атм у пятидесятилитрового.
Из чего состоит сварочная смесь
Чистый аргон инертен, но на сталях он даёт нестабильную дугу и узкий шов. Добавка активного газа решает эту задачу: углекислый газ повышает глубину проплавления и устойчивость дуги, кислород снижает поверхностное натяжение ванны и делает шов ровнее. Чем больше CO₂, тем глубже провар, но выше разбрызгивание и больше окалины. Чем больше аргона, тем меньше брызг и аккуратнее шов.
| Состав | Для чего подходит |
|---|---|
| Ar 98% + CO₂ 2% | нержавеющая сталь, тонкий металл, минимум брызг и пор |
| Ar 92% + CO₂ 8% | конструкционные стали, тонкое чистое проплавление |
| Ar 82% + CO₂ 18% | универсальная смесь для MIG/MAG, большинство сталей |
| Ar 80% + CO₂ 20% | углеродистые стали, глубокий провар, толстый металл |
| Ar 95% + O₂ 5% | высокоскоростная сварка сталей со струйным переносом (M22) |
| Ar 84% + CO₂ 12% + O₂ 2% | трёхкомпонентная смесь для непрерывной роботизированной сварки (M24) |
Обозначения M21, M22 и M24 — из стандарта ISO 14175, где защитные газы разделены на группы по составу.
Давление и сколько газа в баллоне
Сорокалитровый баллон с аргонными смесями заправляют до 150 атм: это около 6 м³ газа. Пятидесятилитровый на 200 атм вмещает примерно 10,5 м³, то есть заметно больше при том же числе замен. По манометру остаток считают так же, как у других газов: 1 атм в баллоне на 40 литров равна 0,04 м³. Расход при сварке обычно составляет 10–15 л/мин, поэтому 6 м³ хватает примерно на 7–10 часов горения дуги.
Цвет баллона со сварочной смесью
В таблице окраски приложения 3 к ТР ТС 032/2013 отдельной строки для сварочных смесей нет: для «прочих негорючих газов» предусмотрен чёрный корпус с жёлтой надписью. Оттенок тары у разных поставщиков может отличаться, поэтому ориентируйтесь на надпись и паспорт баллона: там указаны состав и давление.
Как выбрать смесь
Для обычной полуавтоматической сварки черной стали берут 82/18 или 80/20: это универсальный и самый недорогой вариант. Если важны минимум брызг и аккуратный шов на тонком металле, выбирают 92/8 или 98/2. Нержавеющую сталь варят в смеси с 2% CO₂: большее содержание углекислоты ухудшает коррозионную стойкость шва. Смесь Ar + O₂ и трёхкомпонентные составы нужны для струйного переноса и высокой скорости на поточной сварке. Чистый аргон остаётся основным газом для TIG: о его весе и сортах читайте в статье про аргон в баллоне.